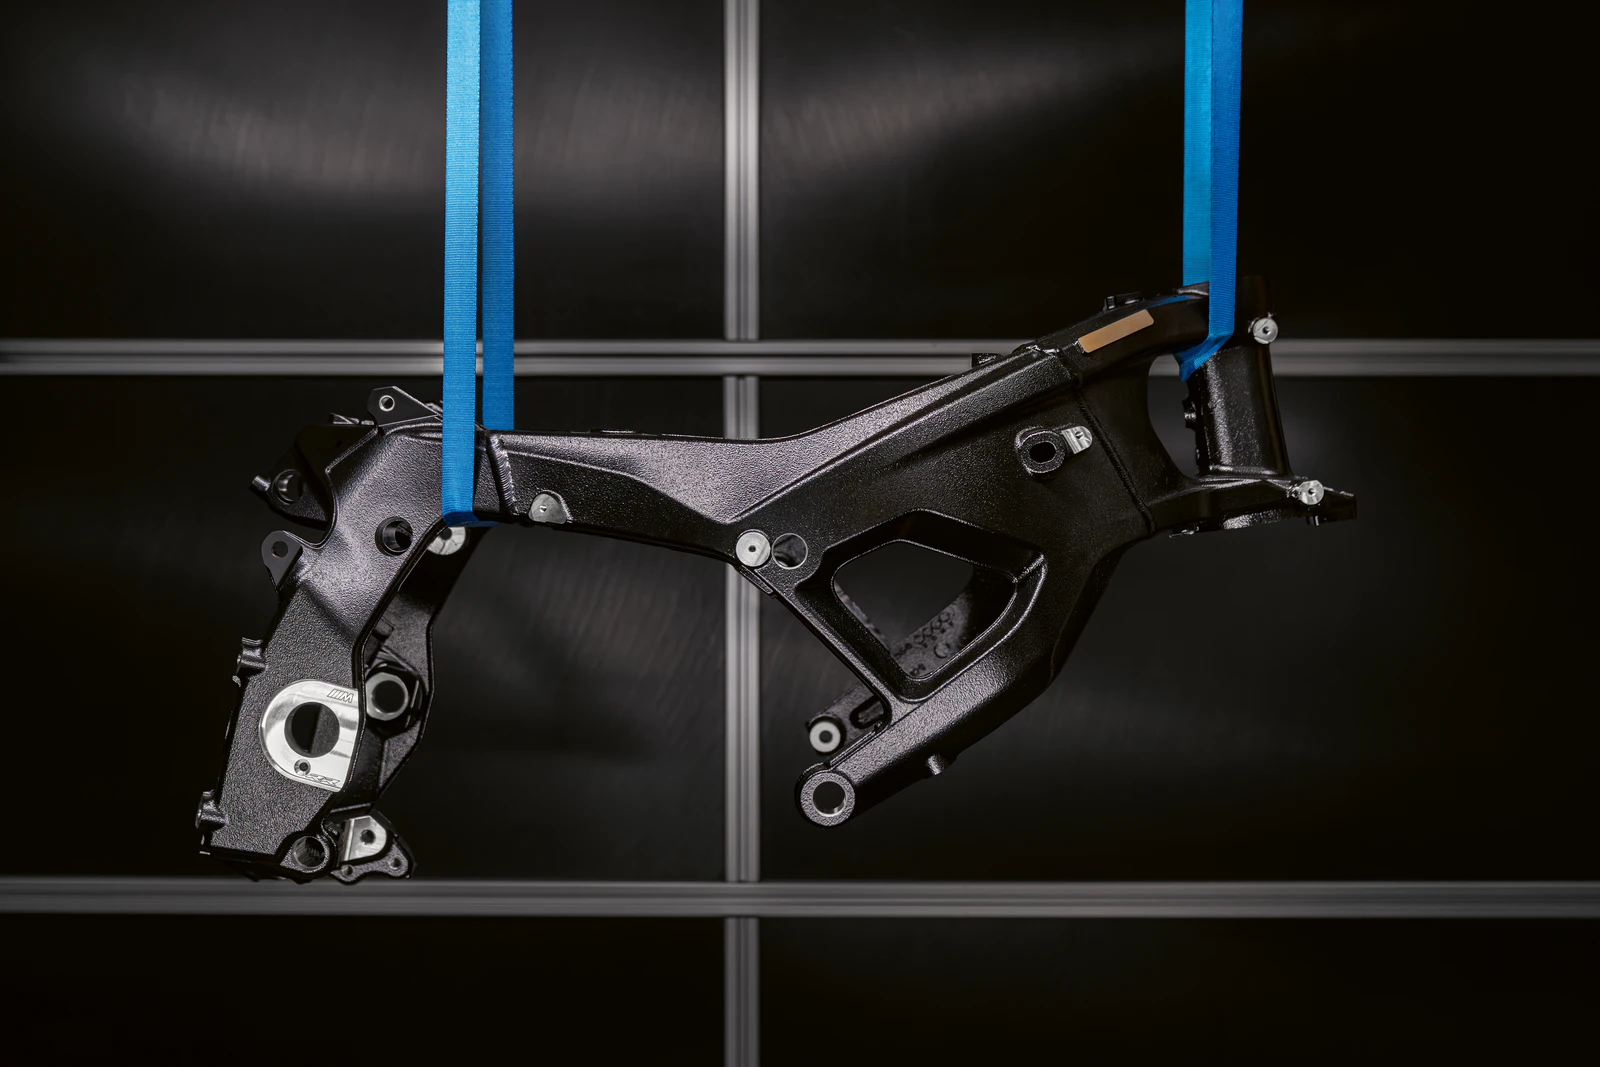
BMW Motorrad läutet für die M 1000 RR eine neue Ära in der Fahrwerkstechnik ein und führt die dritte Generation des M Motorsport-Rahmens ein. Das neue Bauteil, das ab dem Modelljahr 2027 serienmäßig verbaut wird, vereint Erkenntnisse aus dem Rennsport mit digitaler Entwicklung und hochspezialisierten Fertigungsverfahren.
Der neue Aluminiumrahmen ist rund 1,3 kg leichter als sein Vorgänger und zeichnet sich durch eine gezielte Abstimmung von Steifigkeit und Flexibilität aus. Durch eine Reduzierung der Wandstärken um bis zu 30 Prozent bietet das Chassis ein präziseres Handling, ein transparenteres Feedback und einen konstanteren Reifenkontakt, was besonders im sportlichen Einsatz auf der Rennstrecke zum Tragen kommt.
Technik aus dem Rennsport für die Serie
Die Entwicklung des Rahmens ist ein zentraler Baustein für die Performance der M 1000 RR, sowohl für die Werks- und Kundenteams im weltweiten Rennsport als auch für die Serienmodelle. Das Chassis ist so konzipiert, dass es bei Schräglage gezielt seitlich nachgibt und damit die Arbeit der Federelemente unterstützt. In Längsrichtung bleibt der Rahmen hingegen hochsteif, um Brems- und Antriebskräfte präzise zu übertragen.
Integrierte Prozesskette
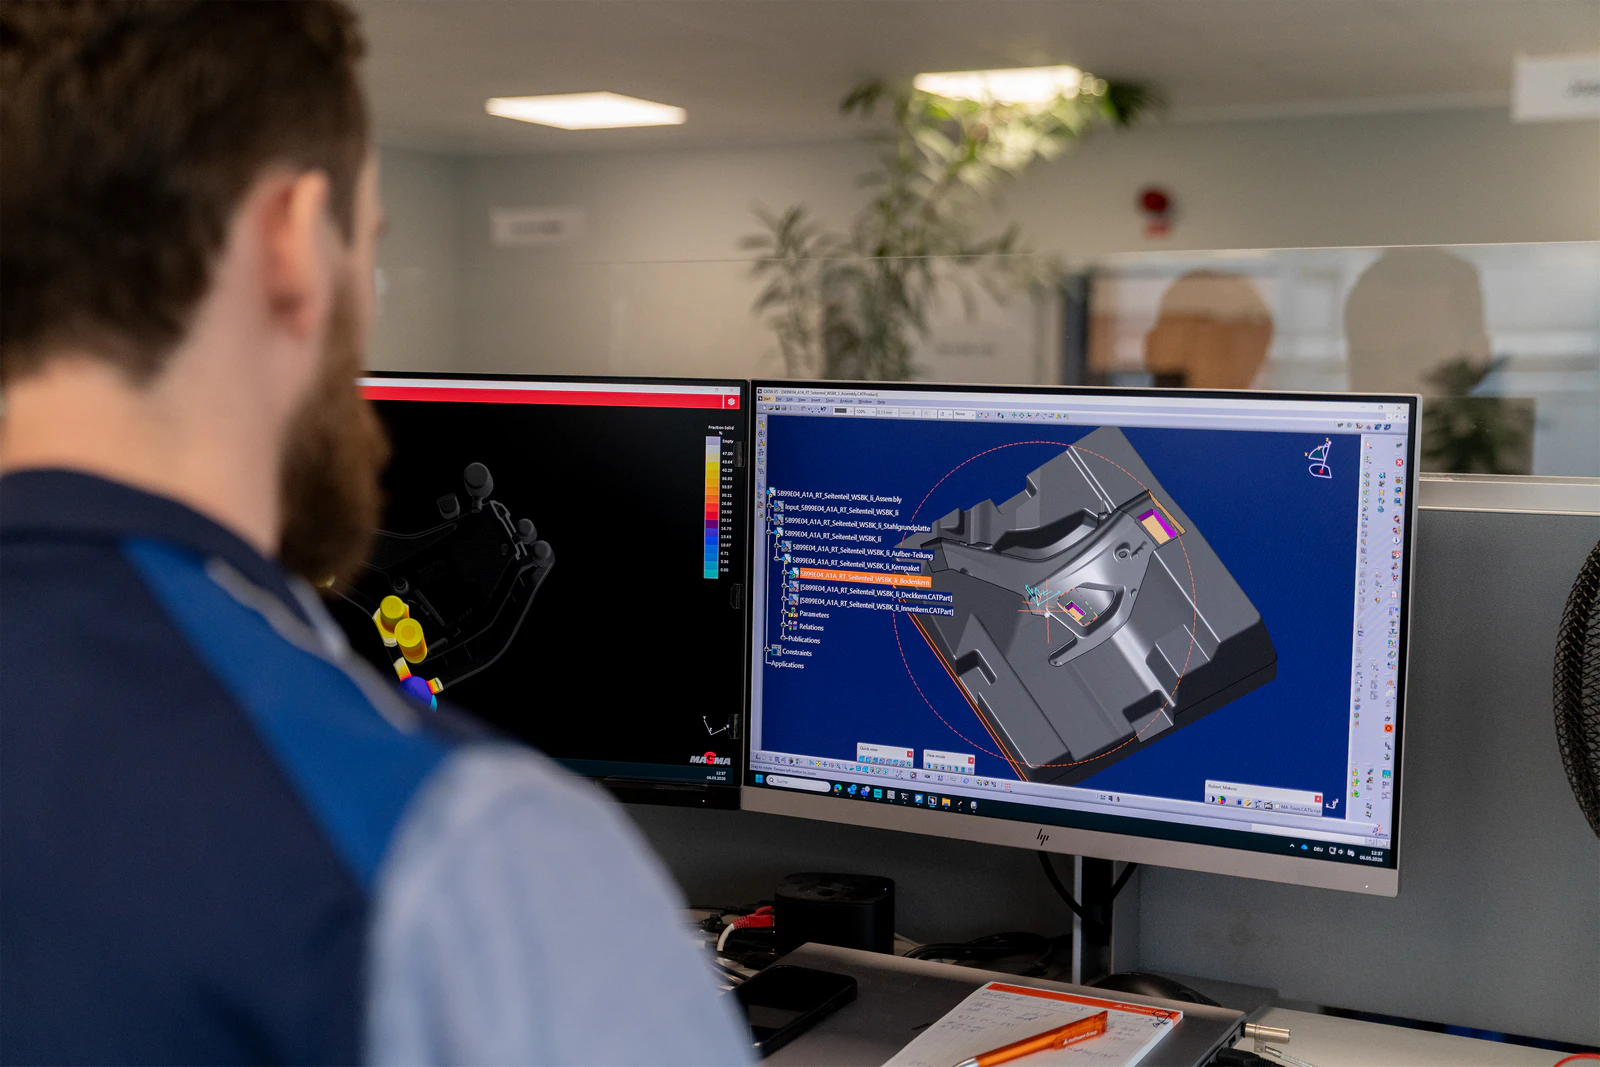
Die Fertigung des Rahmens ist ein standortübergreifendes Projekt: Während die Geometrie, Wandstärken und Steifigkeitsverteilung in München digital entwickelt und validiert werden, erfolgt die Produktion der vier Gussteile – Lenkkopf, linkes und rechtes Seitenteil sowie Heckteil – im BMW Group Werk Landshut. Dort kommt das Niederdruckgussverfahren zum Einsatz, bei dem flüssiges Aluminium kontrolliert in die Form geleitet wird, um Turbulenzen und Lufteinschlüsse zu minimieren. Komplexe Hohlräume werden durch temporäre Quarzsandkerne realisiert, deren Verhalten vorab mittels Kernschießsimulationen digital geprüft wird.
Präzision in Berlin
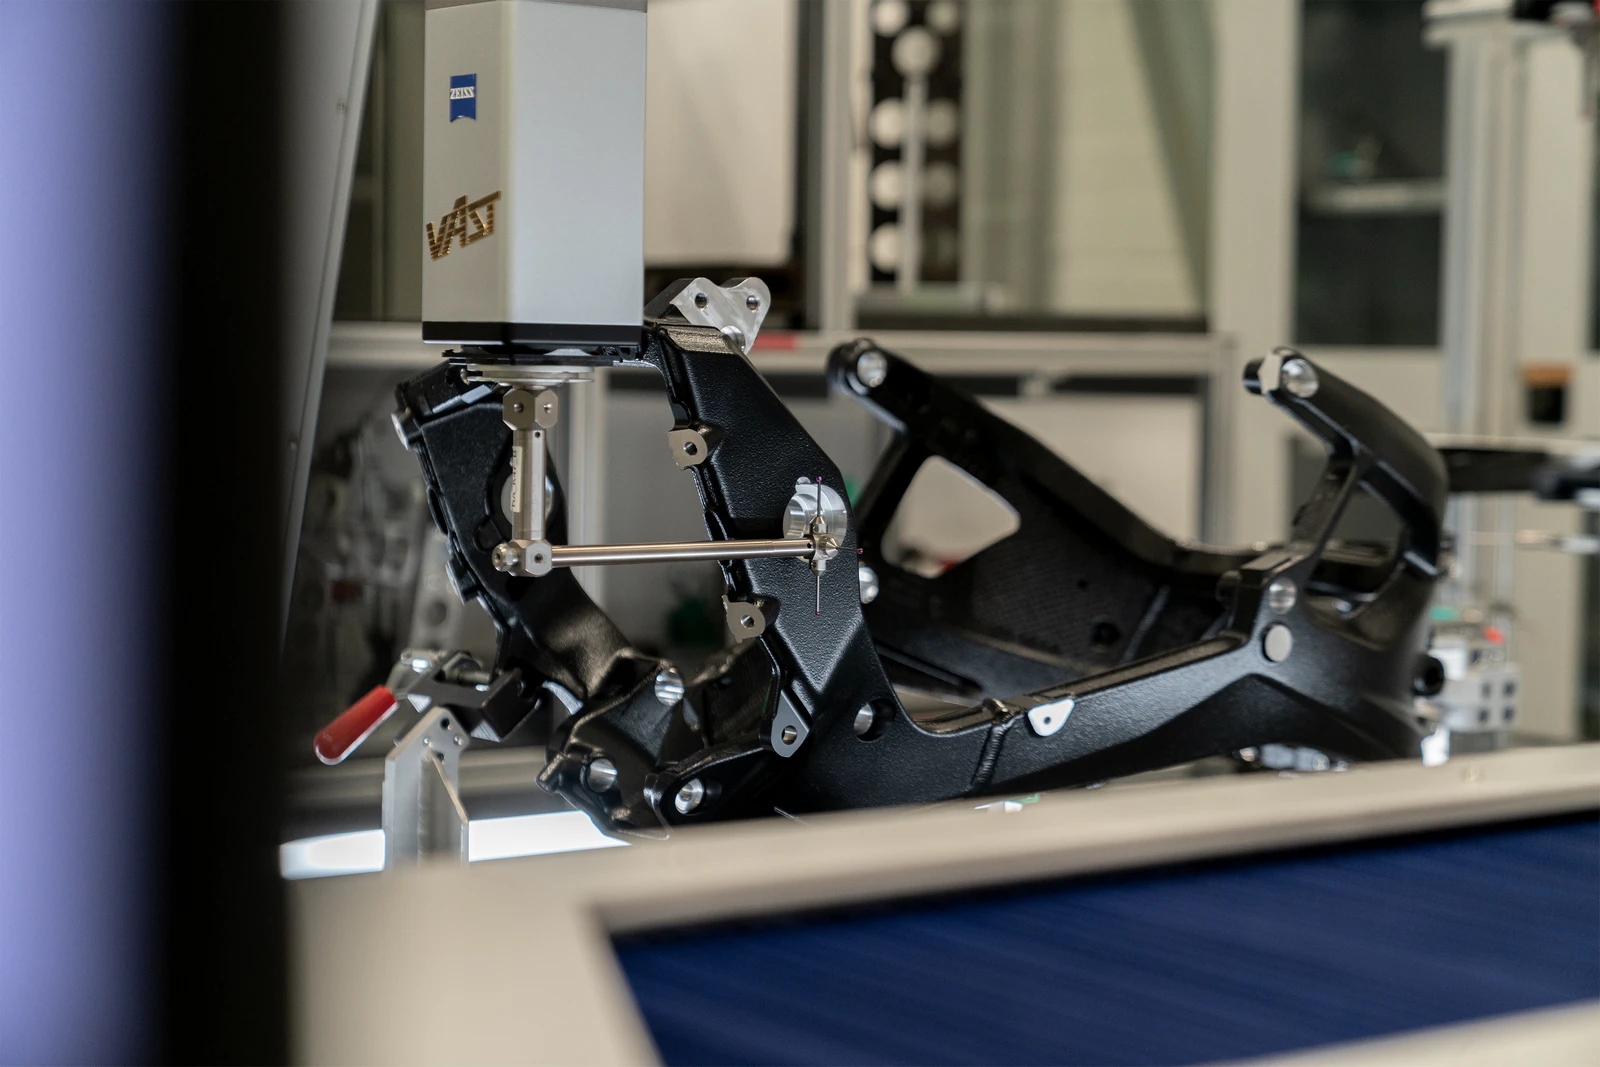
Nach der Fertigung in Landshut, wo die Bauteile unter anderem mittels Röntgen- und Koordinatenmessungen auf ihre Qualität geprüft werden, erfolgt die Endfertigung im BMW Group Werk Berlin. Dort werden die vier Gussteile mittels WIG-Schweißen zusammengefügt. Nach einer kathodischen Tauchlackierung zum Korrosionsschutz werden Funktionsflächen und Montagepunkte präzise gefräst. Eine abschließende Koordinatenmessung des kompletten Rahmens stellt die geforderte Maßhaltigkeit vor der Montage in die M 1000 RR sicher.